+86-18502666358
прием звонков круглосуточно
прием звонков круглосуточно
2026-09-05
Оборудование для линии производства покрытого песка представляет собой сложный инженерный комплекс, предназначенный для нанесения полимерной смолы или битумного связующего на поверхность кварцевых частиц с последующей термической обработкой. В 2026 году спрос на такие системы обусловлен ростом рынка нефтегазового сектора, где пропант (расклинивающий агент) критически важен для гидроразрыва пласта (ГРП), а также строительной индустрией, использующей декоративные и функциональные покрытия. Прямая покупка у производителя позволяет оптимизировать CAPEX на 20–35% за счет исключения посреднических наценок и адаптации конфигурации линии под конкретное сырье.
Ключевая ценность данного оборудования заключается в способности обеспечивать однородность покрытия при высоких температурах (до 200–250°C) и точном дозировании реагентов. Современные автоматизированные линии минимизируют человеческий фактор, снижая брак до уровня менее 1.5%. Для промышленных закупщиков понимание структуры ценообразования и технических нюансов является фундаментом для принятия инвестиционного решения. Ниже представлен детальный разбор компонентов, влияющих на стоимость, и рекомендаций по выбору поставщика.
Цена формирования производственной линии не является статичной величиной; она зависит от множества переменных, которые необходимо учитывать на этапе технико-коммерческого предложения (ТКП). В 2026 году рынок промышленного оборудования демонстрирует тенденцию к модульности, что позволяет гибко масштабировать мощности. Однако базовая стоимость формируется исходя из следующих ключевых драйверов:
Важно понимать, что дешевое оборудование часто подразумевает скрытые расходы: быстрый износ подшипников, неравномерность покрытия (что приводит к браку пропанта) и высокий расход энергии. Инженерный подход к расчету окупаемости (ROI) показывает, что переплата 10–15% за качественную комплектацию окупается за 8–12 месяцев за счет снижения энергозатрат и процента брака.
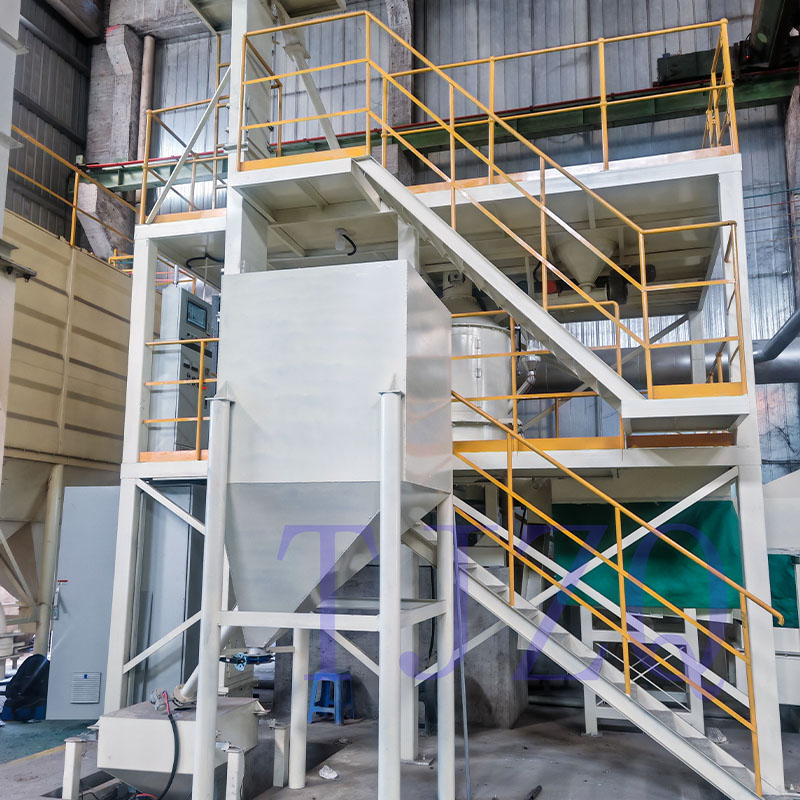
Для глубокого понимания ценности предложения необходимо рассмотреть технологическую цепочку. Оборудование для линии производства покрытого песка состоит из нескольких функциональных узлов, каждый из которых выполняет строго определенную задачу. Нарушение синхронизации между этими узлами приводит к снижению качества конечного продукта.
Процесс начинается с подачи необработанного кварцевого песка. Влажность сырья критична: она не должна превышать 1–2%. Если песок влажный, требуется предварительная сушка. Основной элемент здесь — барабанная сушилка. Внутри барабана песок перемешивается лопастями, обеспечивая равномерный прогрев. Температура сушки обычно составляет 150–180°C. Недостаточная сушка приводит к вспениванию смолы при нанесении и образованию пор в покрытии, что критически снижает прочность гранул на раздавливание.
Это «сердце» линии. Здесь горячий песок встречается со связующим (фенолформальдегидная смола, эпоксидные составы или битум) и отвердителем. Точность дозирования должна быть на уровне ±0.5%. Смешивание происходит в высокоскоростном миксере. Важно, чтобы лопасти миксера обеспечивали интенсивное турбулентное перемешивание без разрушения самих песчинок. Время контакта обычно составляет 30–60 секунд. Именно на этом этапе формируется толщина оболочки, которая обычно варьируется от 30 до 50 мкм.
После нанесения смолы песок направляется в камеру полимеризации или вторичный нагреватель. Здесь происходит химическая реакция отверждения смолы. Температура поддерживается в диапазоне 180–220°C в течение определенного времени (обычно 2–5 минут в зависимости от типа смолы). Качество этого этапа определяет кислотостойкость и механическую прочность пропанта. Неравномерный прогрев приводит к тому, что часть смолы остается липкой, вызывая агломерацию (слипание) гранул.
Горячий покрытый песок необходимо быстро охладить до температуры 40–50°C, чтобы остановить реакцию и предотвратить слипание при хранении. Используются вибрационные холодильники с принудительной подачей воздуха. После охлаждения материал проходит через вибросита (грохоты) для удаления комков и фракционирования по размеру mesh (например, 20/40, 30/50, 40/70). Отсев возвращается на повторную переработку или утилизируется.
При выборе оборудования для линии производства покрытого песка заказчики часто сталкиваются с дилеммой выбора типа смесителя и транспортера. Ниже приведено сравнение двух основных технологических подходов, применяемых в 2026 году.
| Параметр | Роторно-лопастные линии | Шнековые (винтовые) линии |
|---|---|---|
| Принцип смешивания | Интенсивное механическое перемешивание в камере с вращающимися лопастями. | Перемещение и смешивание за счет вращения шнека внутри трубы. |
| Однородность покрытия | Высокая. Обеспечивает полное обволакивание каждой гранулы. | Средняя. Возможен эффект «проскальзывания» части смолы. |
| Износ оборудования | Высокий износ лопастей и футеровки из-за абразива. | Умеренный износ витков шнека и корпуса. |
| Энергопотребление | Выше (требуется мощность для вращения тяжелых лопастей). | Ниже (более простой привод). |
| Обслуживание | Сложнее. Требуется частая замена лопастей и чистка камеры. | Проще. Конструкция более герметична и доступна для ремонта. |
| Применение | Высококачественный пропант для глубоких скважин (высокие нагрузки). | Строительный покрытый песок, дренажные системы, низконагруженный пропант. |
| Стоимость | На 20–30% выше. | Более бюджетный вариант. |
Инженерное мнение: Если ваша целевая аудитория — нефтегазовые компании, требующие пропант с высокой кислотостойкостью и прочностью на раздавливание (crush resistance), выбор должен пасть на роторные системы с точным контролем температуры. Для производства декоративного песка или простых фильтрующих материалов шнековые линии являются избыточно дорогими и сложными в обслуживании, здесь целесообразнее использовать более простые решения.
Рынок производителей насыщен предложениями, однако не все заводы способны обеспечить стабильное качество. При оценке поставщика оборудования для линии производства покрытого песка следует руководствоваться следующими критериями, проверенными практикой закупок в 2024–2026 годах:
Покупка оборудования — это только половина дела. Correctная установка и настройка определяют итоговую эффективность. Большинство производителей предлагают шеф-монтаж — выезд инженеров для контроля сборки и настройки. Это настоятельно рекомендуется, особенно для сложных автоматизированных линий.
Логистические расходы могут составлять от 10% до 25% от стоимости оборудования, в зависимости от габаритов и веса. Линии часто поставляются в разобранном виде (модулями) для удобства транспортировки контейнерами. Убедитесь, что в договоре прописаны условия Incoterms (например, DAP или CIF), чтобы четко понимать, кто несет ответственность за груз на каждом этапе пути.
Пусконаладочные работы (ПНР) включают в себя:
Обучение персонала заказчика является обязательным этапом. Операторы должны понимать не только кнопки управления, но и физику процесса: как влажность песка влияет на расход смолы, как изменение скорости шнека меняет время пребывания в зоне нагрева. Без квалифицированного персонала даже самое дорогое оборудование будет выдавать брак.
Расчет окупаемости (ROI) линии по производству покрытого песка зависит от маржинальности конечного продукта и объема продаж. В 2026 году себестоимость производства 1 тонны покрытого песка складывается из:
Покрытый песок реализуется с наценкой от 50% до 150% по сравнению с обычным фракционированным песком, в зависимости от спецификации (нефтегазовый пропант стоит значительно дороже строительного). При загрузке линии на 60–70% от проектной мощности, срок окупаемости составляет в среднем 12–18 месяцев. Ключевым фактором успеха является наличие долгосрочных контрактов на сбыт, так как производство носит непрерывный характер, и остановки ведут к потерям энергии и материала.
Существует неопределенность в ценах на фенолформальдегидные смолы, которые зависят от нефтехимического рынка. Поэтому рекомендуется иметь альтернативные рецептуры или поставщиков химии, чтобы сохранять рентабельность при колебаниях цен на сырье.
Опыт показывает, что новички в отрасли часто совершают одни и те же ошибки, которые приводят к финансовым потерям:
1. Игнорирование качества сырья. Попытка использовать песок с высоким содержанием глинистых частиц или влаги без надлежащей подготовки. Глина забивает фильтры и ухудшает адгезию смолы. Решение: установка качественного узла отмывки и сушки перед линией покрытия.
2. Экономия на системе аспирации. Пыль от смолы и песка опасна для здоровья и взрывоопасна. Слабая вытяжка приводит к загрязнению цеха, поломкам электроники из-за пыли и нарушениям техники безопасности. Это прямая угроза закрытия предприятия инспекциями.
3. Неправильный подбор фракции. Производство «средней» фракции, которая не пользуется спросом. Необходимо заранее изучить рынок и настроить грохоты под популярные стандарты (например, 0.4–0.8 мм для нефтегаза).
4. Отсутствие лаборатории контроля качества. Нельзя продавать продукт «на глаз». Необходим минимум: сита для анализа фракции, печь для определения влажности и содержания смолы, пресс для теста на раздавливание. Без внутреннего QC вы будете получать рекламации от покупателей.
В: Какова минимальная партия для заказа линии?
О: Производители обычно изготавливают линии под заказ. Минимальная конфигурация — это пилотная установка мощностью 0.5–1 т/ч, подходящая для НИОКР или малого бизнеса. Однако экономически целесообразными считаются линии от 3–5 т/ч.
В: Можно ли производить покрытый песок разных цветов на одной линии?
О: Да, но требуется тщательная очистка оборудования между сменами цветов, чтобы избежать перекрестного загрязнения. Смола быстро затвердевает на стенках, поэтому процедура очистки должна быть регламентирована. Некоторые современные линии имеют систему быстрой смены рецептов и автоматической промывки.
В: Какое напряжение требуется для питания линии?
О: Промышленные линии требуют трехфазного питания 380В (или 400В/480В в зависимости от страны). Мощность потребления варьируется от 50 кВт для малых линий до 300–500 кВт для крупных комплексов. Необходимо наличие собственной трансформаторной подстанции достаточной мощности.
В: Влияет ли влажность воздуха на процесс?
О: Да, высокая влажность может мешать процессу полимеризации и способствовать комкованию. Цех должен быть оборудован системой вентиляции и, при необходимости, осушения воздуха. Контроль микроклимата в зоне смешивания и охлаждения критичен для стабильного качества.
В: Какой срок гарантии предоставляет производитель?
О: Стандартная гарантия на механические части составляет 12–18 месяцев, на электронику — 12 месяцев. Важно читать условия гарантии: она часто аннулируется при несанкционированном ремонте или нарушении правил эксплуатации.
Выбор оборудования для линии производства покрытого песка — это стратегическое решение, определяющее конкурентоспособность вашего предприятия на ближайшие 5–10 лет. В условиях рынка 2026 года побеждают не те, кто купил самое дешевое железо, а те, кто получил технологически сбалансированный комплекс с надежной автоматикой и сервисной поддержкой.
Мы рекомендуем следующий алгоритм действий:
Не стесняйтесь задавать технические вопросы инженерам производителя. Их способность грамотно ответить на вопросы о теплопередаче, аэродинамике циклонов или логике ПЛК-контроллера является лучшим индикатором их компетентности.
Если вы ищете надежного партнера, способного предложить не просто оборудование, а комплексное технологическое решение, обратите внимание на опыт компании ООО «Тяньцзинь Чжицинь Новые Материалы». Будучи интегрированным поставщиком решений для литейной и смежных отраслей, компания специализируется на разработке и поставке оборудования для подготовки формовочных смесей и переработки песка. Базируясь в г. Тяньцзинь (Китай) и работая на рынках СНГ и Восточной Европы, «Тяньцзинь Чжицинь» сочетает в себе производственные мощности, соответствующие современным промышленным стандартам, и глубокую экспертизу в области материаловедения.
Ключевым преимуществом подхода ООО «Тяньцзинь Чжицинь Новые Материалы» является целостность предлагаемых решений. Помимо поставок высококачественного керамического песка и специализированных химических добавок (таких как противодефектные присадки LX и LC), компания предлагает полный цикл оборудования: от планетарно-роликовых смесителей и нагревательных печей до систем регенерации и грохочения. Такой комплексный подход ensures, что все элементы производственной линии — от сырья до финишной обработки — идеально согласованы между собой. Строгий входной и выходной контроль на собственном производстве, а также система прослеживаемости партий гарантируют стабильность характеристик поставляемого оборудования и материалов. Техническая поддержка компании сопровождает клиента на всех этапах: от проектирования и подбора оптимальной конфигурации линии до пусконаладочных работ и обучения персонала, что минимизирует риски запуска и ускоряет выход на проектную мощность.
Готовы обсудить ваш проект?
Получить консультацию инженера и расчет стоимости
Смотрите также: Каталог промышленного оборудования | Технические статьи по нефтегазовому сервису