+86-18502666358
прием звонков круглосуточно
прием звонков круглосуточно
2026-09-07
Устранение жилковых трещин отливок — это комплекс высокотехнологичных операций по восстановлению целостности металлической структуры деталей, поврежденных в процессе литья или термической обработки. Жилковые (или усадочные) трещины представляют собой внутренние разрывы материала, возникающие из-за неравномерной кристаллизации расплава. Для промышленных предприятий ключевым фактором является не просто маскировка дефекта, а восстановление механических свойств детали до уровня, соответствующего ГОСТ и техническим условиям эксплуатации. Стоимость таких работ варьируется от 15 000 до 150 000 рублей за единицу в зависимости от массы, сложности геометрии и требуемой герметичности. Прямое сотрудничество с производителем ремонтных услуг позволяет снизить затраты на 30–40% за счет исключения посреднических наценок и оптимизации логистики. В данном материале мы подробно разбираем физику процесса образования дефектов, современные методы их ликвидации, включая сварку в защитных средах и полимерную импрегнацию, а также предоставляем прозрачную структуру ценообразования для B2B-заказчиков.
Прежде чем обсуждать стоимость, необходимо четко понимать объект воздействия. Жилковые трещины (часто называемые «горячими трещинами» или усадочными раковинами, переходящими в трещины) отличаются от холодных трещин механизмом образования. Они формируются в интервале температур кристаллизации сплава, когда твердый каркас уже образовался, но межзеренные прослойки жидкой фазы еще не затвердели. Под действием усадочных напряжений эти слабые зоны разрываются.
Визуально такие дефекты могут быть скрыты под слоем окалины или поверхностного металла, что делает их обнаружение сложной задачей без неразрушающего контроля (НК). Если устранение жилковых трещин отливок не производится или производится некачественно, деталь теряет несущую способность. В гидравлических системах это приводит к утечкам под давлением, в нагруженных узлах машин — к катастрофическому разрушению при вибрации.
С точки зрения металлургии, зона вокруг жилковой трещины часто имеет измененную микроструктуру: обезуглероживание, окисление зерен и наличие неметаллических включений. Это означает, что простая заварка трещины без предварительной механической выборки дефектного металла не обеспечит должного качества соединения. Именно поэтому цена услуги формируется не только за объем наплавляемого материала, но и за трудоемкость подготовительных этапов и контроль качества.
Выбор метода ремонта напрямую влияет на итоговую смету. В промышленной практике 2026 года доминируют три подхода, каждый из которых применим в специфических условиях.
Наиболее распространенный метод для стальных и чугунных отливок. Процесс включает:
Этот метод обеспечивает максимальную прочность соединения, сопоставимую с монолитом. Однако он требует высококвалифицированных сварщиков (уровень NAS/ISO 9606) и дорогостоящего оборудования.
Применяется для деталей, не подвергающихся высоким динамическим нагрузкам или экстремальным температурам (до 150–200°C). Метод заключается в заполнении полости трещины эпоксидными или металлополимерными композитами под вакуумом или давлением.
Преимущества:
Недостатки:
Метод, при котором в теле детали вокруг трещины высверливаются отверстия, в которые ввинчиваются стальные штифты. Затем трещина выбирается и заваривается между штифтами. Штифты принимают на себя механические нагрузки, разгружая сварной шов. Это дорогой и трудоемкий процесс, оправданный только для уникальных или крупногабаритных отливок, замена которых невозможна или экономически нецелесообразна.
Запрос «устранение жилковых трещин отливок цена» часто приводит к разбросу предложений от 5 000 до 500 000 рублей. Такая вариативность обусловлена множеством переменных. Понимание этих факторов поможет вам адекватно оценить коммерческое предложение.
| Фактор стоимости | Влияние на цену | Обоснование |
|---|---|---|
| Материал отливки | Высокое | Чугун (особенно серый) требует сложного режима подогрева и специальных присадок. Алюминиевые сплавы чувствительны к пористости. Нержавеющие стали требуют защиты от окисления. |
| Габариты и масса | Среднее | Крупные детали требуют использования кран-балок, позиционеров и больших затрат на энергоносители для подогрева. |
| Локализация дефекта | Высокое | Трещины в труднодоступных местах (внутренние полости, сложные ребра) увеличивают время подготовки и сварки в 2–3 раза. |
| Требования к контролю (НК) | Среднее/Высокое | Обязательный УЗК, капиллярный контроль (ПВК) или рентген после ремонта добавляют к стоимости 15–30%. Для ответственных узлов (энергетика, авиа) требуется тройной контроль. |
| Срочность | Высокое | Работа в ночную смену или выходной день оплачивается по повышенному тарифу. Экспресс-анализ химического состава также удорожает процесс. |
| Необходимость механообработки | Среднее | Если после сварки требуется восстановление посадочных мест, фрезеровка плоскостей или шлифовка, это считается отдельной операцией. |
Ниже приведены усредненные рыночные показатели для прямых контрактов с производственными предприятиями РФ и СНГ. Цены указаны без учета НДС и логистики.
Важно: Многие компании называют «цену от производителя», но передают заказ субподрядчикам. Работа напрямую со специализированным ремонтным заводом или цехом гарантирует соблюдение технологий и фиксацию цены в договоре.
В сегменте B2B ошибка выбора исполнителя стоит дороже, чем сам ремонт. Некачественное устранение жилковых трещин отливок может привести к выходу из строя всего агрегата, простоям производственной линии и рекламациям от конечных клиентов. При выборе поставщика услуг ориентируйтесь на следующие параметры, подтверждающие его экспертность и надежность.
Подрядчик обязан иметь собственную или партнерскую лабораторию неразрушающего контроля, аккредитованную по стандартам ISO 17025 или национальным аналогам. Без входного и выходного контроля ремонт «слепой». Требуйте протоколы УЗК или рентгенографии как часть отчетной документации.
Проверьте наличие сертификатов соответствия систем менеджмента качества (ISO 9001) и специализированных сварочных сертификатов (например, НАКС в России или EN ISO 3834 в Европе). Это гарантирует, что сварщики прошли аттестацию и работают по утвержденным технологиям (WPS).
Ремонт алюминиевого литья картера двигателя и ремонт стальной отливки корпуса турбины — это разные технологические процессы. Задайте вопрос: «Какие аналоги присадочных материалов вы используете для нашего сплава?». Компетентный инженер назовет конкретные марки проволок (например, Sv-08G2S для сталей, AlSi5 для алюминия) и обоснует выбор.
Надежный производитель дает гарантию на герметичность и прочность шва (обычно от 6 до 12 месяцев). В договоре должны быть прописаны условия рекламации: кто несет расходы на демонтаж, транспортировку и повторный ремонт в случае отказа.
Чтобы получить точную цену и избежать скрытых платежей, следуйте этому регламенту взаимодействия с производителем:
Часто возникает дилемма: ремонтировать дефектную отливку или заказать новую? Решение зависит от экономики проекта и сроков. Рассмотрим сравнительную таблицу для типичного случая: корпус насоса из серого чугуна СЧ20 массой 150 кг с сквозной жилковой трещиной длиной 120 мм.
| Параметр | Ремонт (устранение трещины) | Изготовление новой отливки |
|---|---|---|
| Стоимость | ~45 000 – 60 000 руб. | ~80 000 – 120 000 руб. (с учетом изготовления модели/формы) |
| Срок исполнения | 3 – 7 рабочих дней | 30 – 60 дней (литейный цикл + механообработка) |
| Риски | Возможность повторного появления трещины при нарушении технологии (низкий при контроле) | Риск получения бракованной отливки (усадка, газовые раковины) |
| Экологичность | Высокая (сохранение материала, меньше энергозатрат) | Низкая (переплавка брака, расход формовочных материалов) |
| Применимость | Оптимально для единичных случаев, срочных ремонтов, сложных деталей | Оптимально при тотальном браке партии или износе формы |
Инженерное мнение: В 90% случаев для единичных деталей и мелкосерийного производства ремонт экономически выгоднее. Исключение составляют случаи, когда трещина проходит через критически важные уплотнительные поверхности, восстановление которых требует полной перемеханообработки корпуса, что по стоимости приближается к цене новой детали.
Анализ неудачных кейсов показывает, что проблемы чаще всего возникают не из-за отсутствия технологий, а из-за организационных просчетов.
Требования к качеству устранения жилковых трещин отливок сильно различаются в зависимости от отрасли. Это напрямую влияет на цену и строгость контроля.
Корпуса турбин, задвижки высокого давления, патрубки. Здесь действуют жесткие нормы Ростехнадзора и международных стандартов (ASME). Допускаются только сварочные методы с обязательной термообработкой и 100% контролем (УЗК + рентген). Цена ремонта здесь максимальна из-за высокой ответственности и квалификации персонала.
Блоки цилиндров, головки блоков, картеры КПП. Основной метод — аргонодуговая сварка (TIG) для алюминия и спецэлектродами для чугуна. Ключевой параметр — сохранение геометрии посадочных мест. Часто применяется последующая механообработка на станках с ЧПУ. Важна скорость, так как простой конвейера стоит огромных денег.
Корпуса гидроцилиндров, распределители. Главное требование — абсолютная герметичность. Помимо сварки, широко применяются методы полимерной пропитки под давлением, если трещина не силовая. Контроль осуществляется методом опрессовки (гидроиспытания).
Станины станков, корпуса редукторов. Здесь важны виброустойчивость и отсутствие внутренних напряжений, которые могут привести к «поведению» станины со временем. Обязателен отпуск после сварки. Часто используется метод штифтования для сохранения жесткости конструкции.
Для некритичных бытовых деталей (садовая техника, декоративное литье) — возможно, используя наборы «холодной сварки» или эпоксидные клеи с металлическим наполнителем. Однако для промышленных узлов, работающих под нагрузкой, давлением или при высоких температурах, самостоятельный ремонт недопустим. Требуется профессиональное оборудование для подогрева, сварки и контроля, а также квалификация сварщика.
Да, косвенно. Старые отливки могут иметь накопленные внутренние напряжения, усталостные микротрещины и изменения структуры металла (старение). Перед ремонтом таких деталей часто требуется дополнительная операция — искусственное старение или полный отжиг для снятия напряжений, что увеличивает стоимость работ.
Теоретически ограничений нет, если экономически целесообразно. Практически, если трещина занимает более 30–40% длины критического сечения детали, инженеры могут рекомендовать замену, так как зона термического влияния станет слишком обширной, что приведет к значительному снижению прочности всего узла. Каждое решение принимается индивидуально на основе расчетов прочности.
Стандартный цикл для детали средней сложности составляет 3–5 рабочих дней. Из них: 1 день на дефектацию и подготовку, 1–2 дня на сварку (с учетом циклов подогрева и охлаждения), 1 день на механообработку и финальный контроль. Срочные заказы могут быть выполнены за 24–48 часов с применением ускоренных режимов термообработки, но с повышением цены на 50–100%.
Да, при работе с сертифицированным производителем вы получаете полный пакет документов: паспорт ремонта, протоколы неразрушающего контроля (УЗК, ПВК, рентген), сертификат на использованные сварочные материалы, акт термообработки. Эти документы необходимы для легализации отремонтированного оборудования в рамках промышленной безопасности.
Хотя качественный ремонт способен вернуть деталь к жизни, наиболее эффективной стратегией для предприятия является минимизация самого возникновения дефектов на этапе литья. Снижение процента брака не только экономит средства на последующее устранение трещин, но и оптимизирует производственный цикл.
В этом контексте важно отметить опыт компании ООО «Тяньцзинь Чжицинь Новые Материалы», которая выступает интегрированным поставщиком решений для литейных производств. Специализируясь на разработке и поставке оборудования и расходных материалов, компания помогает предприятиям снижать дефектность отливок за счет внедрения проверенных технических решений.
Особое внимание в ассортименте ООО «Тяньцзинь Чжицинь Новые Материалы» уделяется специализированным химическим добавкам, таким как противодефектные присадки LX и LC. Эти материалы предназначены для предотвращения образования поверхностных дефектов (так называемых «ёлочек»), возникающих при взаимодействии расплава с формой, что косвенно способствует и снижению риска внутренних напряжений, приводящих к жилковым трещинам. Присадки прошли апробацию на различных предприятиях и обеспечивают стабильное качество литья без изменения реологических свойств смесей.
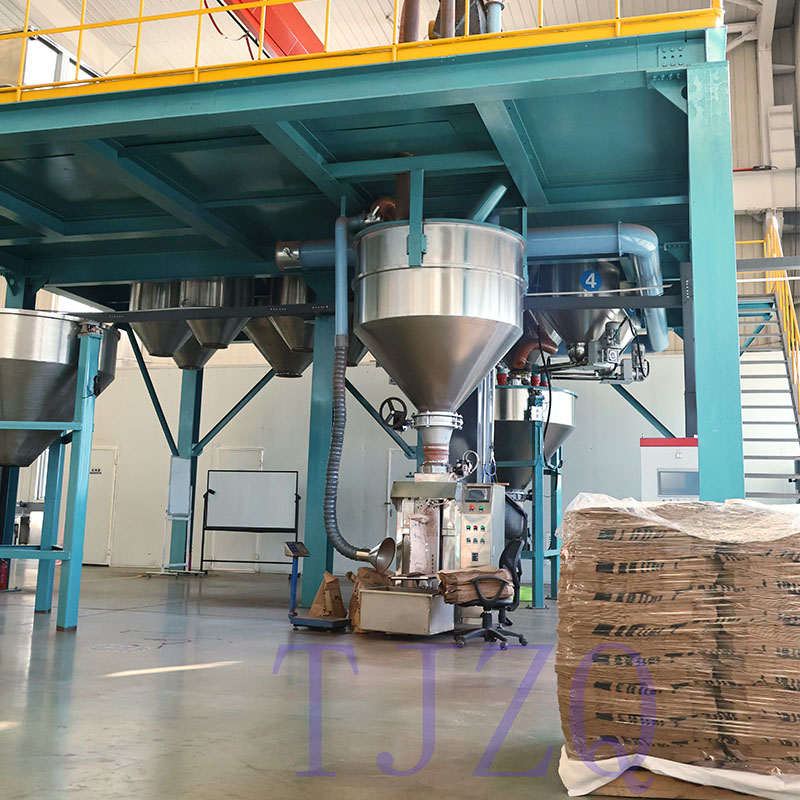
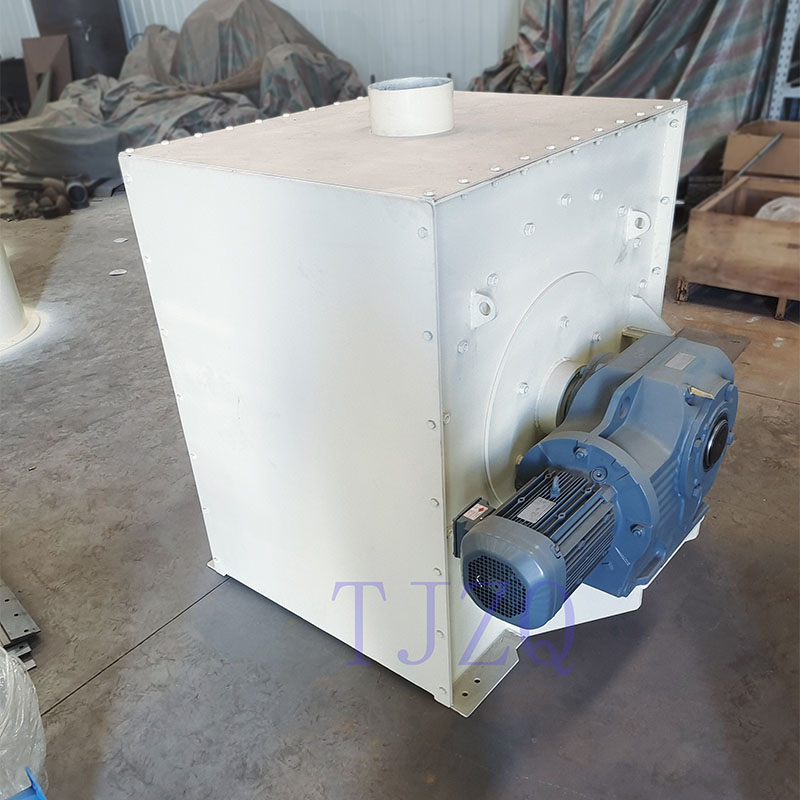
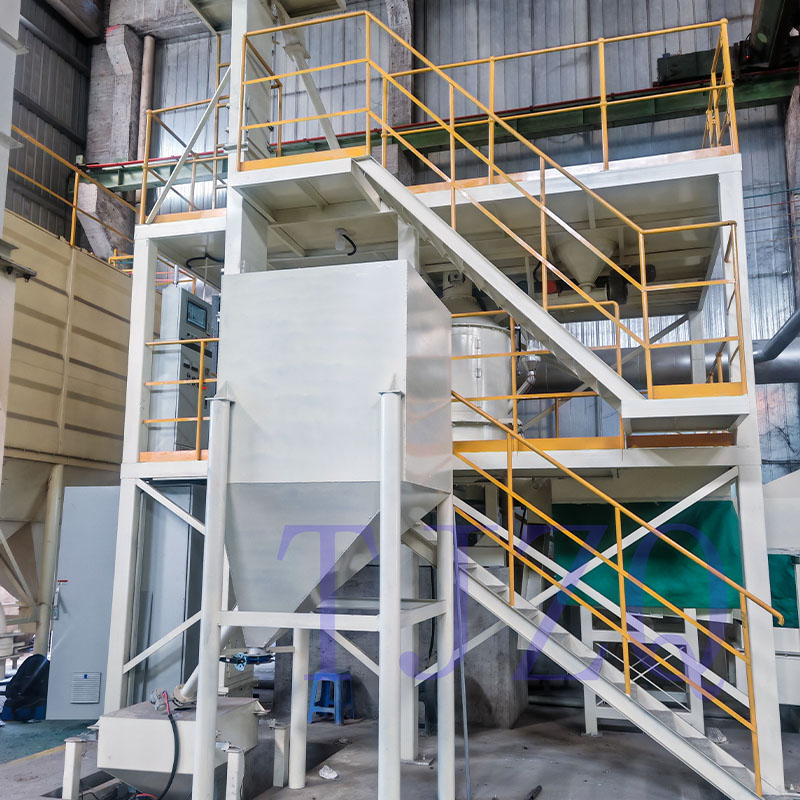
Помимо химических решений, компания предлагает полный цикл оборудования для подготовки формовочных смесей и регенерации песка, что критически важно для стабильности процесса:
Такой комплексный подход, сочетающий качественное сырье, точное оборудование и техническую поддержку на всех этапах внедрения, позволяет литейным заводам стран СНГ и Европы существенно повысить конкурентоспособность своей продукции и снизить потребность в дорогостоящем ремонте готовых отливок.
Устранение жилковых трещин отливок — это не просто ремонтная операция, а высокотехнологичный процесс восстановления ресурса дорогостоящего оборудования. Правильный выбор метода и исполнителя позволяет сэкономить до 60% бюджета по сравнению с покупкой новых деталей, а также сократить сроки простоев.
Ключевые выводы для закупщиков и главных инженеров:
Если вы столкнулись с проблемой бракованных отливок или необходимостью восстановления изношенных узлов, важно получить консультацию инженеров-технологов на раннем этапе. Мы предлагаем полный цикл услуг: от дефектоскопии до финишной механообработки и испытаний.
Готовы рассчитать стоимость ремонта вашей детали?
Отправьте чертеж и фото дефекта нашим специалистам для получения предварительной оценки и технологического предложения в течение 24 часов.
Получить расчет стоимости устранения трещин
См. также: Технологии сварки чугуна | Услуги неразрушающего контроля | Литейное производство на заказ