+86-18502666358
прием звонков круглосуточно
прием звонков круглосуточно
2026-09-05
Формовочные пески для стержней представляют собой специализированный кварцевый наполнитель с контролируемой гранулометрией, предназначенный для изготовления литейных стержней в песчано-смоляных, холоднотвердеющих (ХТС) и щелочно-фенольных процессах. Ключевое отличие от обычных формовочных смесей заключается в строгом ограничении содержания глинистой фракции (менее 0,5–1,0%) и высоком коэффициенте однородности зерен, что обеспечивает необходимую газопроницаемость и прочность тонкостенных конструкций при высоких термических нагрузках. Использование некондиционного песка приводит к дефектам литья, таким как газовые раковины, пригары и разрушение стержня при выбивке.
Для промышленных литейных производств закупка формовочных песков для стержней оптом напрямую от производителя гарантирует стабильность физико-химических показателей партии, соответствие требованиям ГОСТ и снижение себестоимости готовых отливок за счет минимизации брака. В данном материале мы подробно разберем технические характеристики, методы выбора поставщика, логистические аспекты и экономическую целесообразность прямых контрактов в условиях рынка 2026 года.
Литейный стержень — это элемент формы, формирующий внутренние полости, отверстия и сложные контуры металлической отливки. В отличие основной формовочной смеси, которая удерживает внешнюю геометрию изделия, стержневая масса подвергается более агрессивному термическому и механическому воздействию. Она должна сохранять геометрическую точность под давлением расплавленного металла (стали, чугуна, алюминия) и одновременно позволять газам, образующимся при термическом разложении связующего, беспрепятственно выходить наружу.
Формовочные пески для стержней выступают inertным каркасом этой системы. Их главная задача — создать пористую структуру, способную выдержать температуру до 1600°C (для сталей) без спекания зерен. Если песок содержит избыток мелких фракций (< 0,1 мм), поры закупориваются, давление газов внутри стержня растет, и происходит прорыв металла или образование поверхностных дефектов на отливке.
В современной практике 2026 года наиболее востребованы следующие типы песков для стержневого производства:
Правильный выбор базы определяет не только качество поверхности отливки, но и расход дорогостоящих химических связующих (фурфурилового спирта, фенолформальдегидных смол). Шероховатая поверхность зерна требует больше смолы для обволакивания, тогда как округлое зерно экономит до 15–20% химии.
При закупке формовочных песков для стержней необходимо опираться не только на визуальный осмотр, но на строгие лабораторные параметры. В России и странах СНГ базовым документом является ГОСТ 2138-91 «Песок формовочный. Общие технические условия», однако для стержневых масс часто применяются внутренние технические условия (ТУ) предприятий, которые жестче государственных стандартов.
Это важнейший параметр, определяющий размер зерен. Для стержней обычно используются среднезернистые и мелкозернистые фракции. Модуль крупности (Mk) рассчитывается как среднее арифметическое остатков на ситах. Для большинства стержневых процессов оптимальным считается Mk в диапазоне 1,4 – 2,0. Слишком крупный песок (Mk > 2,5) дает шероховатую поверхность стержня и низкую прочность, слишком мелкий (Mk < 1,0) резко снижает газопроницаемость.
Показывает, насколько равномерно распределены зерна по размеру. Высокий коэффициент однородности (ближе к 1,0–1,3) означает, что зерна примерно одного размера. Это критически важно для стержней, так как разнозернистый песок создает плотную упаковку с минимумом пустот, что ухудшает выход газов. Для качественных формовочных песков для стержней Kod должен быть не менее 1,2.
Наличие пыли (частиц < 0,02 мм) и глины недопустимо в количествах, превышающих 0,5–1,0%. Глина активно впитывает влагу и связующее, снижая прочность соединения между зернами кварца. Кроме того, при нагреве глина спекается, образуя стекловидную пленку, которая препятствует газоотводу.
Хотя прочность зависит от марки связующего, базовая форма зерна влияет на итоговый результат. Угловатые зерна обеспечивают лучшее механическое зацепление. Стандартные требования к прочности стержней (после отверждения) составляют:
Если песок не обеспечивает этих значений даже при увеличенном расходе смолы, партия бракуется.
Измеряется в единицах газопроницаемости (обычно от 40 до 100 единиц для стержневых смесей). Низкая газопроницаемость — главная причина дефектов «газовая раковина» внутри отливки. Для тонкостенных стержней требуется максимальная газопроницаемость при сохранении достаточной прочности.
| Параметр | Оптимальное значение для стержней | Влияние на процесс | Метод контроля |
|---|---|---|---|
| Модуль крупности (Mk) | 1,4 – 2,0 | Баланс прочности и гладкости поверхности | Ситовой анализ (ГОСТ 2138) |
| Коэффициент однородности | > 1,2 | Обеспечение газопроницаемости | Расчет по ситовому анализу |
| Содержание глины/пыли | < 0,5 – 1,0 % | Предотвращение спекания и улучшение адгезии смолы | Мокрый метод отмучивания |
| Влажность | < 0,5 % (для ХТС) | Влага блокирует полимеризацию смолы | Сушка в шкафу |
| Форма зерна | Окатанная или полуокатанная | Текучесть при заполнении ящика | Микроскопия |
Выбор конкретного типа песка диктуется технологией изготовления стержней. В 2026 году на рынке доминируют три основные группы процессов, каждая из которых предъявляет уникальные требования к сырью.
Процесс ХТС предполагает смешивание песка с двухкомпонентным связующим (смола + катализатор) при комнатной температуре. Здесь критически важна чистота поверхности зерна. Любые загрязнения (органика, илы) будут реагировать с кислотным катализатором, замедляя или полностью останавливая отверждение. Формовочные пески для стержней в этом сегменте должны иметь влажность не более 0,3–0,5%. Повышенная влага приводит к резкому падению прочности и появлению пористости.
Инженерный нюанс: Для ХТС часто используют фракцию 0,1–0,3 мм. Более крупные зерна могут давать эффект «просачивания» металла в межзерновое пространство, если толщина стенки стержня мала.
В процессах Hot Box смесь нагревается в ящике до 200–250°C. Термостойкость песка здесь вторична (кварц выдерживает), но важна термическая стабильность объема. При быстром нагреве песок не должен содержать включений карбонатов (известняка, доломита), которые при разложении выделяют CO2, вызывая взрывное разрушение стержня. Поэтому для Hot Box требуются пески с высоким содержанием SiO2 (>98%) и низкой кислотностью.
Экологически более чистая альтернатива, набирающая популярность. Щелочные связующие менее чувствительны к влажности, но более требовательны к форме зерна. Округлые зерна предпочтительнее, так как они обеспечивают лучшую текучесть смеси в сложные геометрии ящиков без применения высокого давления стрельбы, что снижает износ оборудования.
Ошибка в выборе поставщика сырья может стоить предприятию миллионов рублей из-за остановки конвейера и брака партий отливок. Ниже приведен алгоритм оценки потенциального поставщика формовочных песков для стержней.
Если новый песок требует на 10% больше смолы для той же прочности, он экономически невыгоден, даже если его цена ниже.
Выбор надежного партнера на современном рынке литейного производства выходит за рамки простой покупки сырья. Компании, стремящиеся к максимальной эффективности, все чаще обращаются к интегрированным поставщикам, способным предложить не только материалы, но и технологические решения. Ярким примером такого подхода является деятельность ООО «Тяньцзинь Чжицинь Новые Материалы» — российского предприятия с производственной базой в г. Тяньцзинь (Китай), специализирующегося на разработке и поставке оборудования и расходных материалов для литейной отрасли.
В контексте обеспечения качества стержневого производства, компания предлагает комплексные решения, закрывающие ключевые боли технологов:
Такой системный подход, объединяющий поставку материалов (песок, химия) и технологического оснащения (смесители, печи, конвейеры), позволяет литейным заводам стран СНГ, Балтии и Восточной Европы выстраивать предсказуемые и эффективные производственные цепочки. Техническая поддержка компании accompanies клиента на всех этапах — от подбора фракции песка до пусконаладки оборудования.
До 2022 года российский рынок сильно зависел от импортных специальных песков (например, из Франции, Германии или Турции). В 2026 году ситуация кардинально изменилась. Локализация производства и открытие новых месторождений в России (Урал, Поволжье, Казахстан) позволили закрыть большинство потребностей внутри страны.
| Критерий | Российские производители и интегрированные поставщики | Импортные аналоги (ЕС/Азия) |
|---|---|---|
| Цена (FOB/EXW) | Ниже на 30–50% (отсутствие таможенных пошлин и сложной логистики) | Высокая, волатильность курса валют |
| Логистика | Ж/д и автотранспорт, срок доставки 3–10 дней | Морские перевозки, сроки 45–90 дней, риски санкций |
| Качество (SiO2) | Высокое (98–99,5% для лучших месторождений и керамики) | Стабильно высокое, строгий контроль |
| Сервис и поддержка | Возможность быстрой корректировки фракции и подбор добавок под заказ | Жесткие стандарты, невозможность индивидуальных изменений |
| Доступность | Постоянное наличие на складах | Риски разрыва цепочек поставок |
Вывод: Для большинства задач литейного производства российские формовочные пески для стержней и материалы от локальных интеграторов, таких как ООО «Тяньцзинь Чжицинь», сейчас являются предпочтительным выбором. Импорт оправдан только в случае использования уникальных циркониевых или искусственных керамических песков, аналоги которых в РФ пока производятся в ограниченных объемах, хотя поставки качественной керамики уже налажены ведущими игроками рынка.
При оценке выгодности покупки формовочных песков для стержней оптом, нельзя смотреть только на цену за тонну. Необходимо считать Total Cost of Ownership (TCO) — совокупную стоимость владения.
Формула экономической эффективности:
TCO = Цена песка + Расход связующего + Стоимость выбивки + Потери от брака + Логистика
Пример из практики 2025 года:
Литейный цех перешел с дешевого песка (цена 2000 руб/т) на более дорогой очищенный песок (цена 2800 руб/т).
Таким образом, качественный песок окупается за счет снижения расхода химии и уменьшения дефектов. Дешевый песок с высоким содержанием пыли всегда дороже в конечной эксплуатации.
При закупке формовочных песков для стержней большими объемами (вагонные нормы, от 60 тонн) критически важно обеспечить правильные условия хранения. Кварцевый песок гигроскопичен. Попадание влаги даже в небольших количествах может испортить партию, предназначенную для ХТС-процессов.
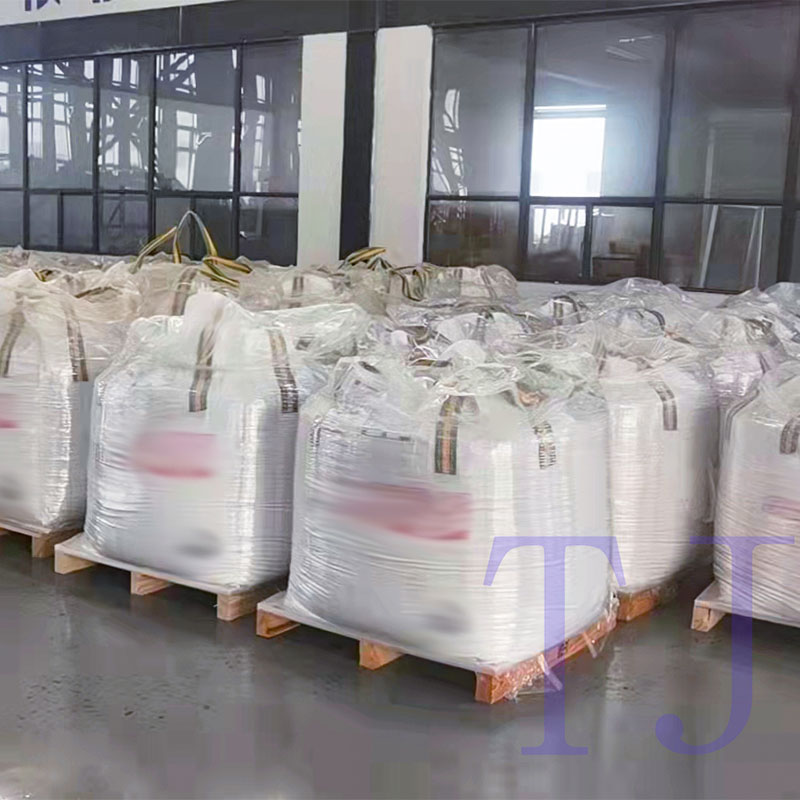
Для экспортных поставок или отгрузки малыми партиями используются полипропиленовые МКР (биг-бэги) объемом 1000–1500 кг с внутренним полиэтиленовым вкладышем. Для внутренних перевозок между заводами-смежниками часто используются специализированные железнодорожные хопперы или автомобильные самосвалы с тентами.
Даже опытные технологи иногда допускают ошибки, приводящие к снижению качества продукции. Вот список наиболее частых проблем:
В: Какой песок лучше для стержней — окатанный или дробленый?
О: Зависит от метода формования. Для пневматической стрельбы (заполнение ящика под давлением воздуха) лучше подходит окатанный песок благодаря высокой текучести. Для набивки или вакуумного формования дробленый песок дает лучшую прочность за счет сцепления угловатых зерен. Для большинства современных автоматов рекомендуется полуокатанный песок.
В: Можно ли использовать один и тот же песок для формы и для стержней?
О: Технически можно, но экономически нецелесообразно. Стержни требуют более чистого, однородного и часто более мелкозернистого песка, чем основная форма. Использование дорогого стержневого песка для формы — это перерасход средств. Использование дешевого формовочного песка для стержней — риск брака. Лучше разделять потоки.
В: Как хранить формовочные пески для стержней зимой?
О: Главная проблема зимой — промерзание комков. Мерзлый песок невозможно нормально смешать со смолой. Склад должен быть отапливаемым или иметь систему подогрева воздуха. Если песок замерз, его необходимо просушить и просеять перед использованием, что ведет к дополнительным затратам.
В: Влияет ли цвет песка на качество литья?
О: Цвет сам по себе не является критическим параметром, но он может служить индикатором чистоты. Белый или светло-серый цвет говорит о высоком содержании кварца. Желтый, красный или коричневый оттенки свидетельствуют о наличии оксидов железа, которые могут снижать термостойкость и взаимодействовать со связующими.
В: Каков минимальный объем заказа у производителя?
О: Обычно производители отгружают от одной машины (20–30 тонн). Для получения оптовых цен и фиксации характеристик партии рекомендуется заказывать вагонные нормы (60–70 тонн). Возможна фасовка в биг-бэги для заказов от 10 тонн.
Работа с посредниками увеличивает стоимость сырья на 15–25% и размывает ответственность за качество. Прямой контракт с производителем формовочных песков для стержней дает следующие преимущества:
В условиях нестабильности рынка 2026 года, наличие надежного партнера-производителя является стратегическим активом литейного предприятия. Это обеспечивает непрерывность производства и предсказуемость себестоимости.
Выбор формовочных песков для стержней — это не просто закупка сырья, а инженерное решение, влияющее на всю цепочку создания стоимости литейного производства. Качественный песок с правильным модулем крупности, низкой глинистостью и высокой однородностью позволяет снизить расход дорогих связующих, уменьшить процент брака и повысить производительность стержневых автоматов.
Мы рекомендуем проводить регулярный аудит входящего сырья, не эконожить на лабораторных тестах новых партий и строить долгосрочные отношения с проверенными производителями, способными гарантировать стабильность характеристик. Оптовая закупка напрямую с завода-изготовителя является наиболее эффективным способом обеспечения вашего производства качественным сырьем по конкурентной цене.
Если вы ищете надежного поставщика формовочных песков для стержней, специализированных добавок или оборудования для регенерации с возможностью индивидуального подбора фракции и оперативной логистикой по всей России и странам СНГ, свяжитесь с нашими специалистами. Мы готовы предоставить образцы для тестирования, технические паспорта и рассчитать оптимальную схему поставок для вашего предприятия.
Готовы оптимизировать затраты на стержневое производство?
Запросите коммерческое предложение и бесплатные образцы песка прямо сейчас.
→ Получить консультацию технолога и расчет стоимости
→ Смотреть каталог литейных материалов и связующих