+86-18502666358
прием звонков круглосуточно
прием звонков круглосуточно
2026-09-06
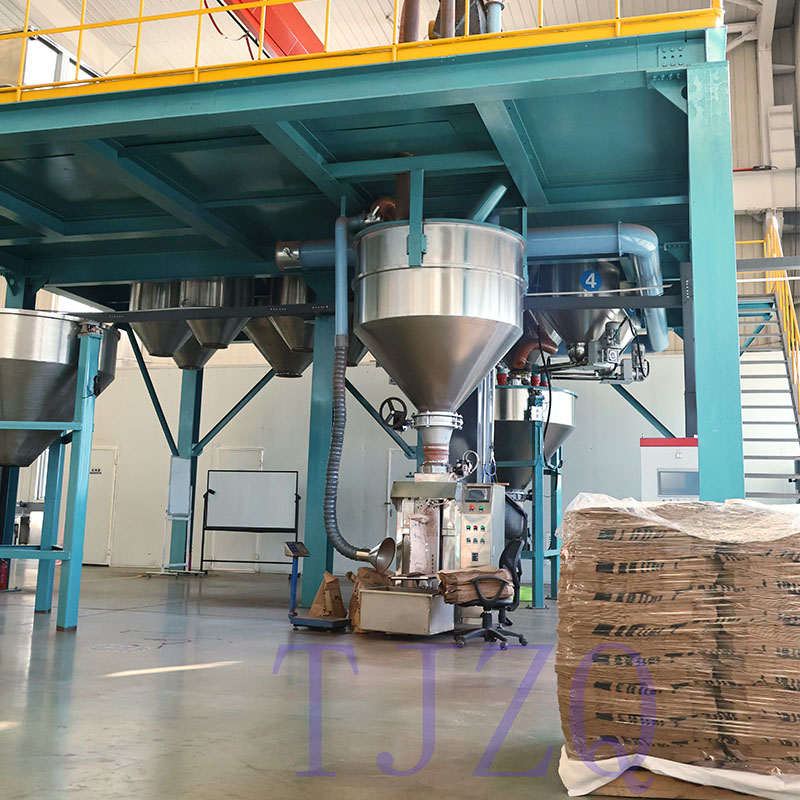
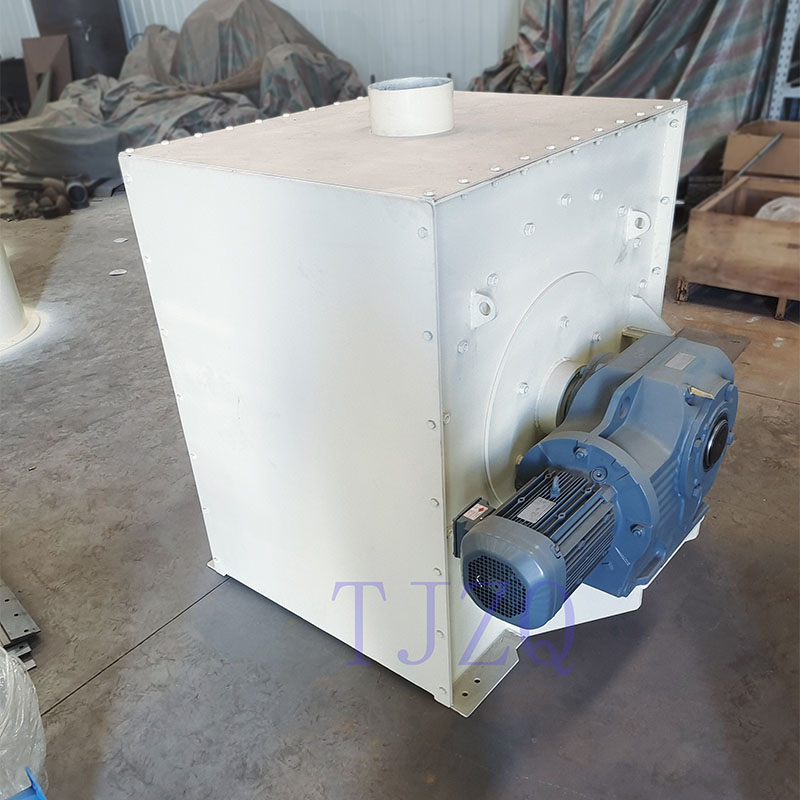
Шнековый питатель для подачи стальной фибры — это критически важный узел дозирующего оборудования, обеспечивающий непрерывную, равномерную и безарочную подачу армирующих волокон в бетоносмеситель. В условиях современного промышленного производства фибробетона стабильность работы этого механизма напрямую определяет марку прочности конечного изделия и отсутствие комкования арматуры.
Наша компания, ООО «Тяньцзинь Чжицинь Новые Материалы», является интегрированным поставщиком технологических решений для промышленности. Хотя исторически мы специализируемся на оборудовании и расходных материалах для литейного производства (включая системы подготовки формовочных смесей, регенерации песка и специализированные присадки), наш инженерный опыт в работе с сыпучими и волокнистыми материалами позволил нам успешно адаптировать компетенции для сектора ЖБИ. Мы предлагаем инженерные решения, разработанные с учетом строгих промышленных стандартов и реальных условий эксплуатации, обеспечивая прямую поставку оборудования без посреднических наценок.
Ключевая проблема, которую решает наш шнековый питатель для подачи стальной фибры, — это склонность металлической фибры к образованию «сводов» (bridging) и механическому зацеплению за стенки бункера. Традиционные шнеки часто не справляются с длинномерной фиброй (30–60 мм), что приводит к остановкам линии и неравномерному распределению армирования. Мы используем специализированную геометрию витка и антифрикционные покрытия, которые снижают коэффициент трения и предотвращают наматывание волокон на вал.
Понимание физики процесса необходимо для правильного выбора оборудования. Шнековый питатель работает не просто как транспортер, а как дозатор объемного типа. Металлическая фибра, обладая высоким коэффициентом внутреннего трения и способностью к взаимному зацеплению, ведет себя иначе, чем сыпучие материалы вроде цемента или песка.
Основная задача шнека в данном контексте — принудительное разрушение архов (сводов). В стандартных конструкциях используется переменный шаг винтовой поверхности. В зоне загрузки (горловина бункера) шаг увеличен, что создает эффект «разрыхления» массы и снижает давление на нижние слои фибры. По мере продвижения материала к выходному патрубку шаг уменьшается, что обеспечивает уплотнение потока и точное дозирование.
В наших моделях 2026 года мы внедрили систему принудительного ворошения в верхней части бункера, синхронизированную с оборотами шнека. Это решение особенно эффективно при работе с анодированной стальной фиброй, которая имеет более гладкую поверхность и хуже сцепляется, но склонна к скольжению большими массами.
Самая частая причина поломки — намотка фибры на центральный вал в местах крепления лопастей. Чтобы решить эту проблему, шнековый питатель для подачи стальной фибры оснащается:
При выборе оборудования необходимо опираться не только на цену, но и на производительность, измеряемую в килограммах в час (кг/ч) или процентах от объема бетона. Ниже приведены основные параметры наших серийных моделей, разработанных для различных масштабов производства.
| Модель | Производительность (кг/ч) | Диаметр шнека (мм) | Мощность привода (кВт) | Тип фибры | Объем бункера (л) |
|---|---|---|---|---|---|
| SPF-500 | до 500 | 150 | 1.5 | Анкерная, крючковая (6-13 мм) | 250 |
| SPF-1500 | до 1500 | 250 | 3.0 | Все типы (до 30 мм) | 600 |
| SPF-3000 Pro | до 3000 | 400 | 5.5 + ЧРП | Длинномерная (до 60 мм) | 1200 |
| SPF-Micro | до 150 | 100 | 0.75 | Микрофибра (6-10 мм) | 100 |
Важно отметить, что шнековый питатель для подачи стальной фибры модели SPF-3000 Pro оснащен частотно-регулируемым приводом (ЧРП). Это позволяет оператору менять скорость подачи «на лету», корректируя дозировку в зависимости от влажности смеси и требуемой марки бетона. Для малых предприятий, таких как SPF-Micro, ключевым преимуществом является компактность и возможность установки непосредственно на раму мини-бетоносмесителя.
Запрос «шнековый питатель для подачи стальной фибры цена» часто приводит к разбросу значений от 150 000 до 800 000 рублей и выше. Такое различие обусловлено не маркетингом, а инженерной начинкой. Разберем детально, из чего складывается цена.
Стальная фибра обладает абразивными свойствами. Обычная сталь Ст3 изнашивается за 3–6 месяцев интенсивной работы. Мы используем сталь Hardox 450 или аналоги с поверхностной закалкой для витков шнека. Это увеличивает ресурс в 3–4 раза. Корпус может быть выполнен из нержавеющей стали AISI 304, если производство требует повышенной гигиены или работает с агрессивными добавками, что удорожает конструкцию на 20–25%, но оправдано для экспортных контрактов.
Дешевые аналоги используют червячные редукторы общего назначения. Они склонны к перегреву при постоянном цикле работы (24/7). Наши питатели комплектуются цилиндрическо-червячными редукторами с принудительным охлаждением и двигателями класса энергоэффективности IE3. Наличие инвертора (преобразователя частоты) добавляет к стоимости около 15%, но дает экономию электроэнергии и точность дозирования до 1%.
Базовая версия включает кнопку «Пуск/Стоп». Продвинутая версия интегрируется с АСУ ТП завода через протокол Modbus RTU или Profibus. Это позволяет автоматически синхронизировать подачу фибры с циклом смешивания. Разработка программного обеспечения и настройка контроллеров — это интеллектуальная составляющая цены, которая окупается за счет снижения брака и экономии сырья.
Если вы используете нестандартную фибру (например, волнистую или с уникальным сечением), требуется индивидуальная расчетная модель шага шнека. Инженерные работы по моделированию в CAD-системах включаются в стоимость опытного образца. Серийные модели, естественно, дешевле.
Выбор оборудования — это не просто покупка «железа», это интеграция в технологическую цепочку. Ошибка на этапе выбора приводит к простоям, которые стоят дороже самого питателя. Следуйте этому алгоритму.
Это первичный фильтр.
Не берите оборудование «с запасом» в 2 раза. Шнековый питатель должен работать в диапазоне 60–80% от своей номинальной мощности для максимальной точности. Если вам нужно подавать 20 кг фибры за 30 секунд цикла, средняя часовая производительность будет одной, но пиковая — другой. Учитывайте коэффициент одновременности работы смесителей.
Измерьте высоту выгрузки вашего бункера хранения фибры и высоту приемного окна бетоносмесителя. Шнековый питатель для подачи стальной фибры должен иметь регулируемую по высоте опорную раму или гибкий рукав на выходе. Жесткая связка невозможна из-за вибраций, возникающих при работе миксера.
Уточните у поставщика срок поставки расходных частей: подшипниковых узлов, торцевых уплотнений, самих шнеков. Благодаря нашей логистической структуре и складским мощностям, мы гарантируем наличие запчастей и оперативную отгрузку в течение 24–48 часов, что критично для минимизации простоев.
Почему именно шнек? Часто клиенты спрашивают о вибрационных лотках или пневмоподаче. Давайте сравним объективно.
| Параметр | Шнековый питатель | Вибролоток | Пневмоподача |
|---|---|---|---|
| Точность дозирования | Высокая (±1-2%) | Низкая (±5-10%) | Средняя (зависит от давления) |
| Риск повреждения фибры | Минимальный | Средний (деформация концов) | Высокий (удары о стенки труб) |
| Энергопотребление | Низкое | Среднее | Высокое (компрессор) |
| Шумность | Низкая (<70 дБ) | Высокая (>85 дБ) | Высокая |
| Обслуживание | Простое (замена шнека) | Сложное (вибродвигатели) | Сложное (фильтры, клапаны) |
| Стоимость внедрения | Средняя | Низкая | Высокая |
Инженерный вердикт: Для производства качественного фибробетона, где важна структурная целостность волокон, шнековая подача является безальтернативным стандартом. Пневмосистемы разрывают фибру, создавая концентраты напряжений в бетоне, а вибролотки не обеспечивают стабильности потока при изменении влажности сырья.
Теория подтверждается практикой. Рассмотрим два типичных сценария внедрения нашего оборудования на предприятиях клиентов в 2024–2025 годах.
Проблема: Использование ручного внесения фибры приводило к неравномерному распределению. В партии из 100 плит 15% имели видимые дефекты поверхности («рыбья чешуя») из-за скопления фибры у краев формы. Производительность линии была ограничена скоростью ручного труда.
Решение: Установка шнекового питателя для подачи стальной фибры модели SPF-500 с интеграцией в дозирующий блок воды. Дозировка составила 25 кг на замес.
Результат:
Проблема: При заливке полов площадью 5000 м² требовалась высокая скорость подачи бетона. Существующий шнек от конкурента постоянно забивался длинномерной фиброй (40 мм), требуя остановки линии каждые 2 часа для очистки.
Решение: Замена на нашу модель SPF-3000 Pro с увеличенным диаметром трубы (400 мм) и специальным покрытием витков.
Результат:
Даже самое совершенное оборудование выйдет из строя при неправильной эксплуатации. Вот список проблем, с которыми мы сталкиваемся чаще всего, и способы их решения.
Причина: Образование свода в бункере. Фибра «зависла» над шнеком.
Решение: Не стучите по бункеру молотком — это деформирует геометрию. Установите механический или пневматический ворошитель (агитатор). Проверьте влажность фибры: если она слишком влажная, волокна слипаются. Рекомендуется хранить фибру в сухом помещении.
Причина: Износ подшипниковых узлов или попадание посторонних предметов (кусков упаковочной ленты, проволоки) в механизм.
Решение: Немедленно остановите установку. Проверьте целостность защитных сеток на загрузочном люке. Замените подшипники. Важно: используйте только подшипники закрытого типа с усиленным уплотнением, так как пыль от фибры проникает везде.
Причина: Пульсация потока из-за неправильной настройки ЧРП или износа витков шнека в центральной части.
Решение: Откалибруйте систему. Проведите тестовый прогон: засеките время подачи фиксированного веса (например, 10 кг). Сравните с паспортными данными. Если отклонение более 3%, замените шнек или отрегулируйте частоту вращения.
Покупка оборудования — это только начало сотрудничества. ООО «Тяньцзинь Чжицинь Новые Материалы» выстроило процессы максимально эффективно, опираясь на опыт обслуживания литейных предприятий по всему миру. Мы понимаем, что простой линии стоит дорого, поэтому наша сервисная политика предусматривает техническую консультацию и помощь на всех этапах — от проектирования до пусконаладки.
Оборудование отправляется в разборном виде (для крупных моделей) или в сборе (для микро-моделей) на деревянных поддонах, укрепленных стальными лентами. Мы сотрудничаем с ведущими транспортными компаниями, что позволяет доставить шнековый питатель для подачи стальной фибры в любую точку РФ в срок от 3 до 14 дней. Для стран ЕАЭС предоставляется полный пакет документов для таможенной очистки, включая сертификаты соответствия ТР ТС.
Конструкция наших питателей модульная. Монтаж занимает от 2 до 4 часов и не требует сварочных работ на площадке. Все соединения — болтовые, фланцевые. В комплект поставки входит подробная инструкция на русском языке и схема электрических подключений. При необходимости, наши инженеры могут выехать на объект для шеф-монтажа и обучения персонала (услуга оплачивается отдельно).
Мы предоставляем гарантию 12 месяцев на механическую часть и 6 месяцев на электронику. В гарантийный период замена изношенных шнеков (если износ превысил естественные нормы из-за дефекта металла) производится бесплатно. После окончания гарантии вы можете заключить сервисный контракт, который включает ежегодную диагностику и приоритетную отгрузку запчастей со скидкой 15%.
В: Можно ли использовать один шнековый питатель для разных типов фибры?
О: Да, но с оговорками. Переход с короткой анкерной фибры на длинномерную требует замены шнека на модель с большим шагом и, возможно, регулировки скорости вращения. Универсальный шнек существует, но он компромиссен по точности для крайних значений размеров.
В: Как часто нужно менять шнек?
О: При использовании качественной стали Hardox и нормальной абразивности сырья ресурс шнека составляет от 12 до 24 месяцев при работе в одну смену. При круглосуточной работе — 6–9 месяцев. Мы рекомендуем иметь запасной шнек на складе, чтобы замена занимала 30 минут, а не дни ожидания доставки.
В: Влияет ли статическое электричество на работу питателя?
О: Да, сухая фибра сильно электризуется, что приводит к налипанию на стенки трубы. Наши модели имеют контур заземления и опциональное антистатическое покрытие внутренней поверхности трубы, что полностью снимает эту проблему.
В: Какова точность дозирования вашего оборудования?
О: Стандартная погрешность составляет ±2%. При калибровке под конкретный материал и использовании весовой обратной связи (опционально) можно достичь точности ±0.5%, что критично для высоких марок бетона.
В: Подходит ли оборудование для работы с полимерной фиброй?
О: Абсолютно. Полимерная фибра легче и менее абразивна. Для нее можно использовать облегченные версии шнеков, что снижает стоимость комплекта. Однако принцип действия остается тем же.
Рынок промышленного оборудования перенасыщен предложениями посредников, которые продают «коробки» без понимания сути процесса. Покупая шнековый питатель для подачи стальной фибры напрямую у завода-изготовителя, вы получаете:
В 2026 году эффективность производства определяется не только мощностью смесителей, но и надежностью вспомогательных систем. Стабильная подача фибры — это фундамент качества вашего бетона. Не позволяйте дешевым компонентам обесценивать ваш дорогой цемент и труд.
Выбор правильного дозирующего оборудования — это инвестиция в репутацию вашего бренда. Наш шнековый питатель для подачи стальной фибры разработан с учетом всех нюансов российской производственной реальности: от перепадов напряжения в сети до квалификации обслуживающего персонала. Мы предлагаем не просто металл, а гарантированное решение вашей задачи по армированию.
Не уверены, какая модель подойдет именно вам? Не хотите рисковать с выбором?
Свяжитесь с нашими технологами прямо сейчас. Мы проведем бесплатный аудит вашего текущего процесса подачи фибры, рассчитаем необходимую производительность и подготовим коммерческое предложение с фиксированной ценой и сроками изготовления.
👉 Получить расчет стоимости и техническую спецификацию
Также рекомендуем ознакомиться с другими нашими промышленными решениями: Комплексные системы дозирования и подготовки материалов.